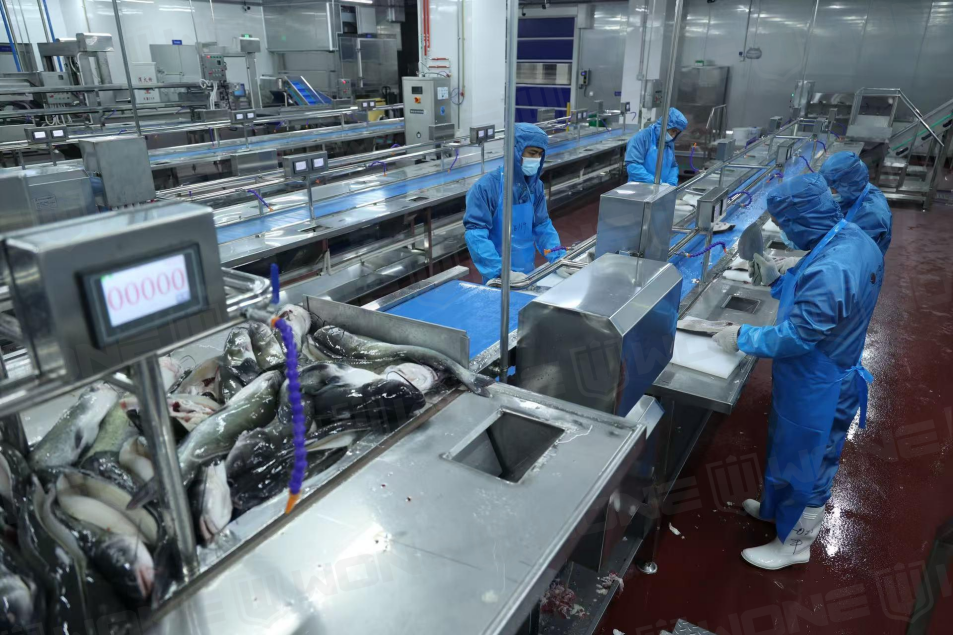
水产加工车间的空气微生物管控,在食品行业中向来属于"高难度科目"。GB 14881明确要求,准清洁作业区与清洁作业区应配置空气消毒设施;DBS 12/003-2024同样规定,清洁作业区空气应进行杀菌消毒或净化处理。
然而,水产车间的实际工况让这一要求变得格外棘手,主要体现在四个方面:
前处理车间湿度常超85%,远超常规空气消毒设备的适用上限
水产品活体携带大量微生物,血水、蛋白残留多
鱼虾腥味既是感官问题,也是微生物活跃的信号
两班倒甚至三班倒的节奏,使传统"班后集中消毒"模式难以保证消杀充分
一句话结论:空气消毒不能"一机通用",必须按区域的风险等级因区制宜。
判断的核心逻辑很简单——洁净等级越高、产品裸露程度越高、微生物风险越集中,配置优先级就越高。将车间所有功能区按洁净等级归为三类:
决策类别 | 区域 | 判断依据 |
A类·必须配 | 内包装车间、冷却/暂存间 | 洁净等级全车间最高,产品完全裸露,微生物一旦附着即直接威胁货架期 |
B类·建议配 | 精加工车间、更衣室 | 准清洁区或人员缓冲带,有法规依据,但风险低于A类 |
C类·视条件配 | 前处理车间、冷库 | 高湿或低温工况,常规消毒手段难以适用 |
水产车间的消毒设备,单靠一种手段往往顾此失彼——生产要连续,消杀要彻底,两者很难兼得。
紫外线(UV)的最大优势在于能够人机共存,白天生产时持续开启,对空气中的浮游菌、霉菌实现动态抑菌,不影响工人正常作业。
臭氧(O₃)则相反,穿透力强,能同时处理空气与物表,还能分解海鲜腥味,但必须在无人时段运行。
因此,最贴合水产车间生产节奏的策略,是将二者组合起来——"班中紫外持续抑菌+班后臭氧彻底消杀"的双模式组合。这也是目前水产车间最现实、最易落地的消毒策略。
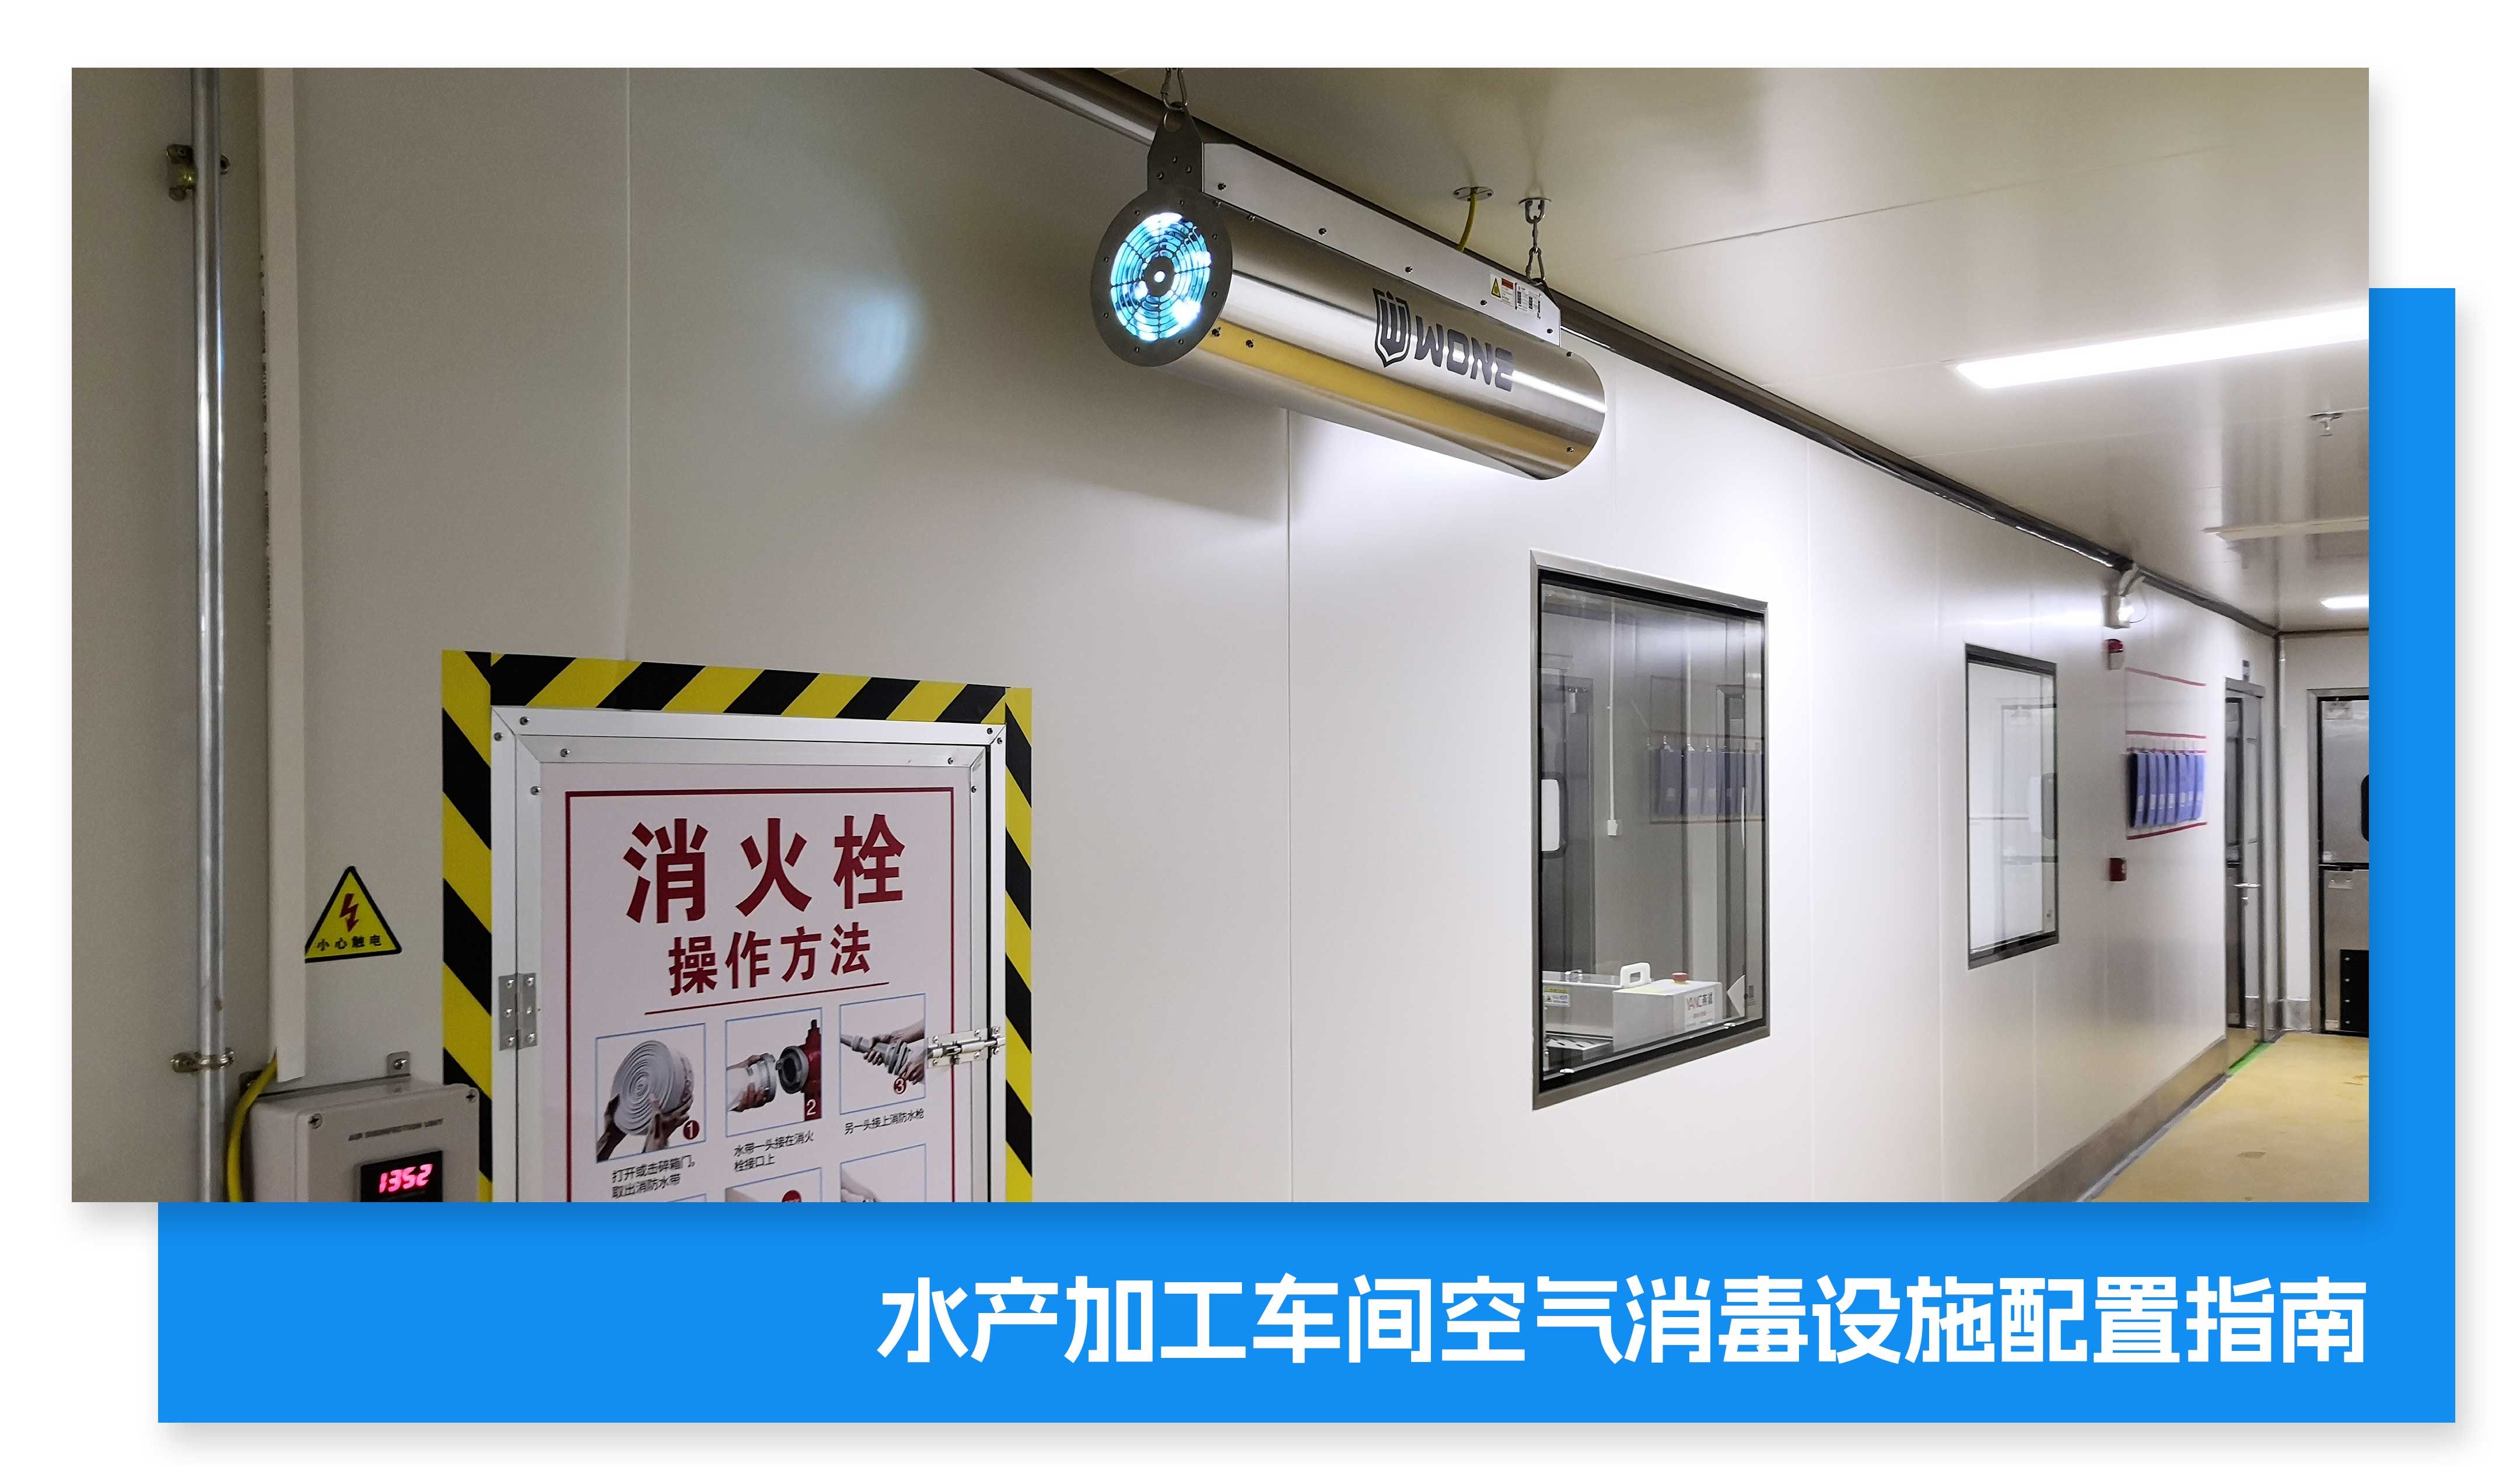
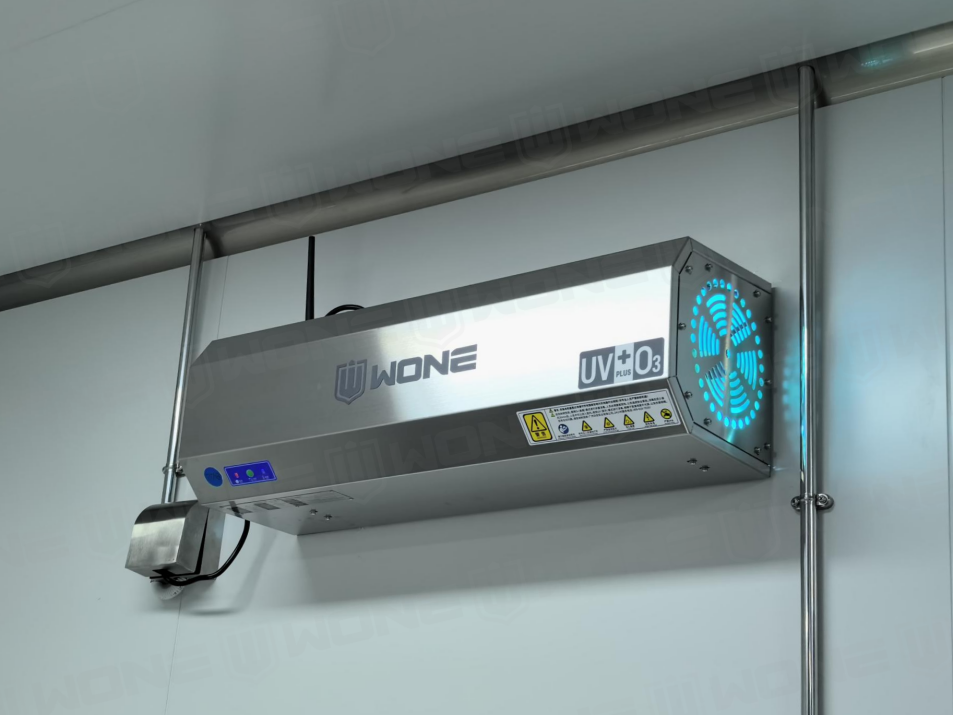
联合食安(WONE)系列空气消毒机支持紫外与臭氧两种模式,不同区域怎么配,下面按A、B、C三类逐一说明。
内包装区产品完全裸露,浮游菌一旦落上、封袋后在密闭环境下快速繁殖,直接威胁货架期与食品安全;
冷却暂存间(尤其熟制水产)温度维持在10~25℃,适合微生物繁殖,且产品同样处于裸露状态。
采用"班中紫外+班后臭氧"组合模式。班中紫外持续开启实现人机共存抑菌;班后臭氧做深度消杀,建议不少于30分钟。
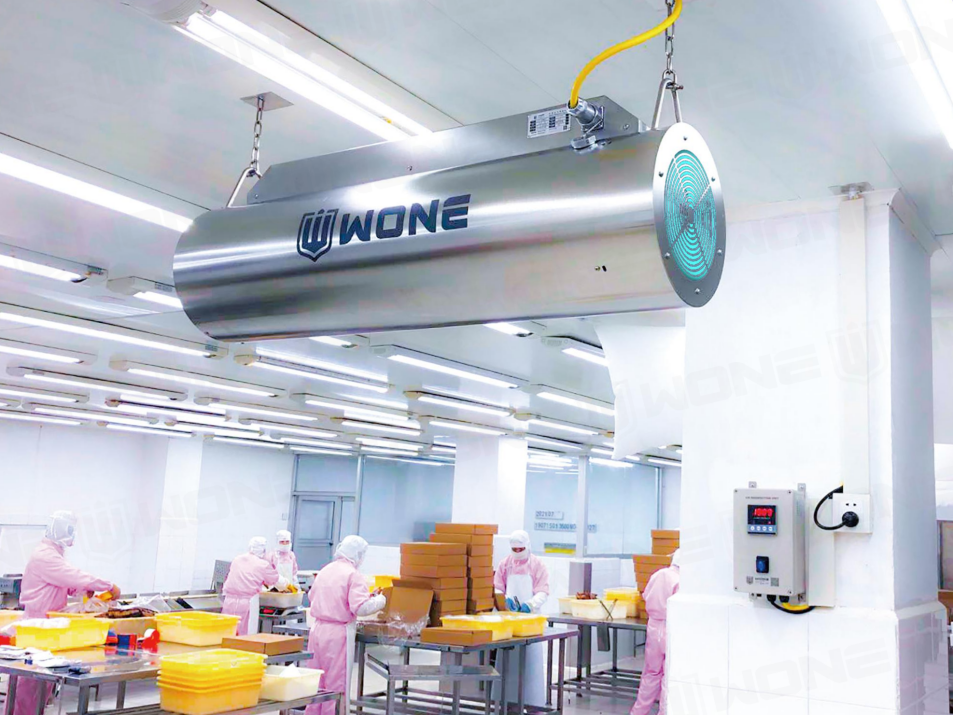
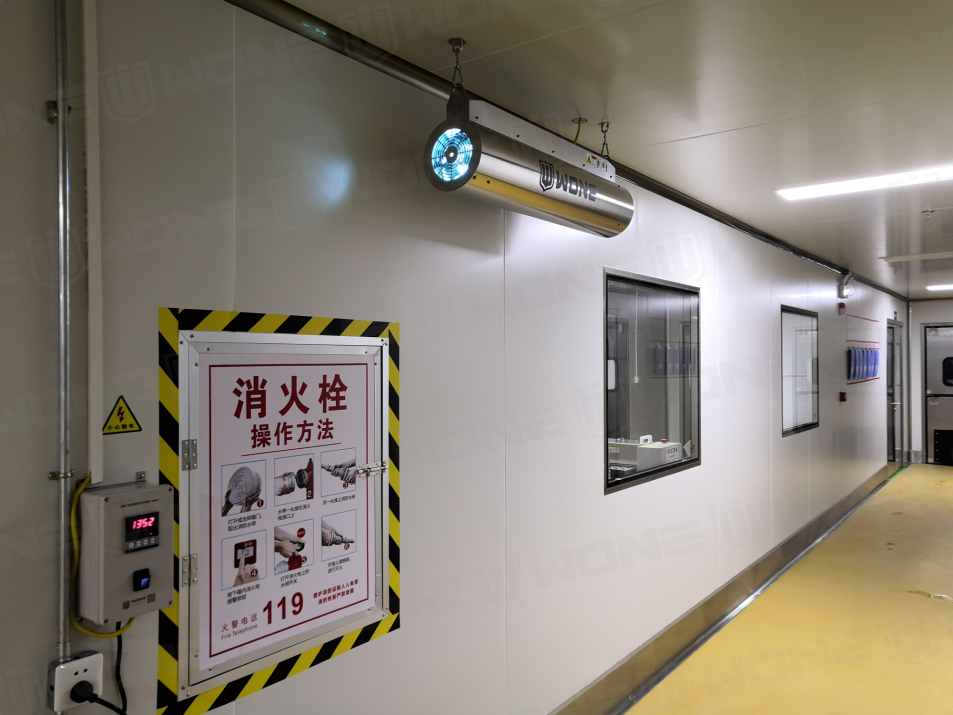
精加工区洁净等级高于前处理,产品停留时间长,浮游菌易附着于表面;
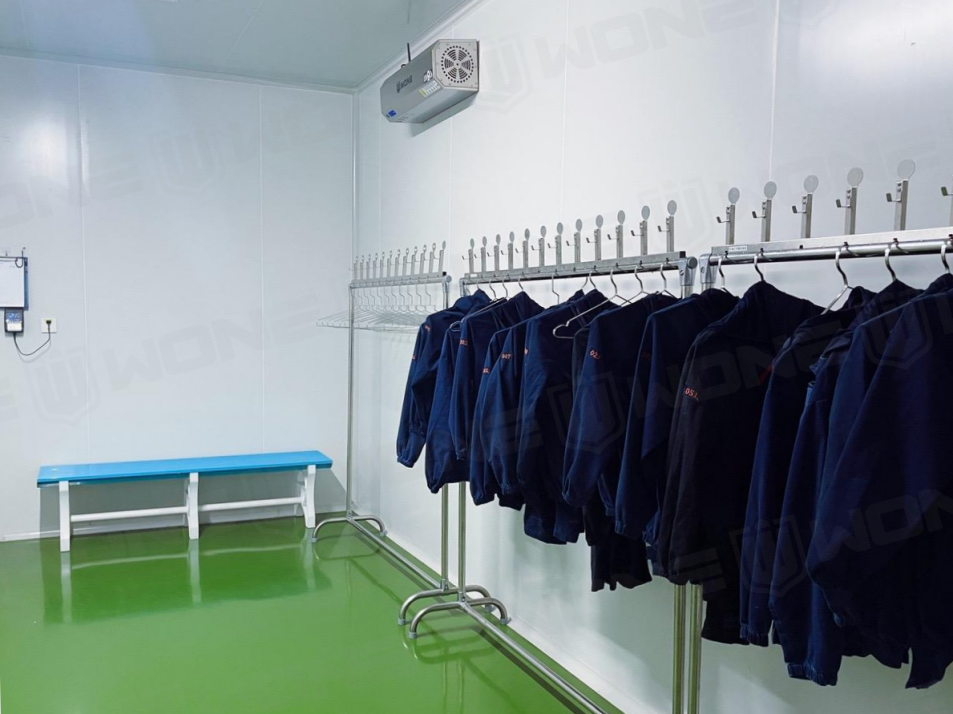
更衣室是人员出入的缓冲带,外部微生物随人带入,环境相对封闭。
同样采用双模式组合。精加工车间按标准配置即可;更衣室可利用臭氧模式祛除异味。
前处理区湿度常超85%,已超出常规消毒设备适用上限,且水产活体本身带菌,单纯依赖空气消毒效果有限;
冷库温度低(-18℃),微生物活动已被显著抑制。
前处理车间以排风排湿为主、空气消毒为辅,干燥隔间(如分拣整理区)可按需配置、以班后臭氧为主;冷库无需配置空气消毒机,定期做地面与货架表面清洁消毒即可。
区域 | 配置结论 | 运行方式 |
内包装车间 | 必须配 | 班中紫外+班后臭氧 |
冷却/暂存间(熟制水产) | 必须配 | 班中紫外+班后臭氧 |
精加工车间 | 建议配 | 班中紫外+班后臭氧 |
更衣室 | 建议配 | 班中紫外+班后臭氧 |
前处理车间 | 视条件配 | 班后臭氧为主 |
冷库 | 不配机 | 表面清洁消毒即可 |
水产车间的空气消毒,核心不是选一台“万能机”,而是先分清区域风险,再让消毒方式匹配生产节奏。A/B/C分级定优先级,“班中紫外+班后臭氧”定运行方式,两者结合,才算真正把空气微生物管控落到每个区域。车间情况不同,具体配置仍需结合实际评估,欢迎咨询:18028043467